Jest taki moment, w którym wydrukowana część przestaje być wydrukowaną częścią, a staje się elementem maszyny: moment, w którym ktoś wkłada w nią śrubę i dokręca. Wtedy okazuje się, czy projekt był przemyślany. Bardzo często nie był – i to nie dlatego, że materiał jest za słaby, tylko dlatego, że gwint zrobiono najgorszym z możliwych sposobów.
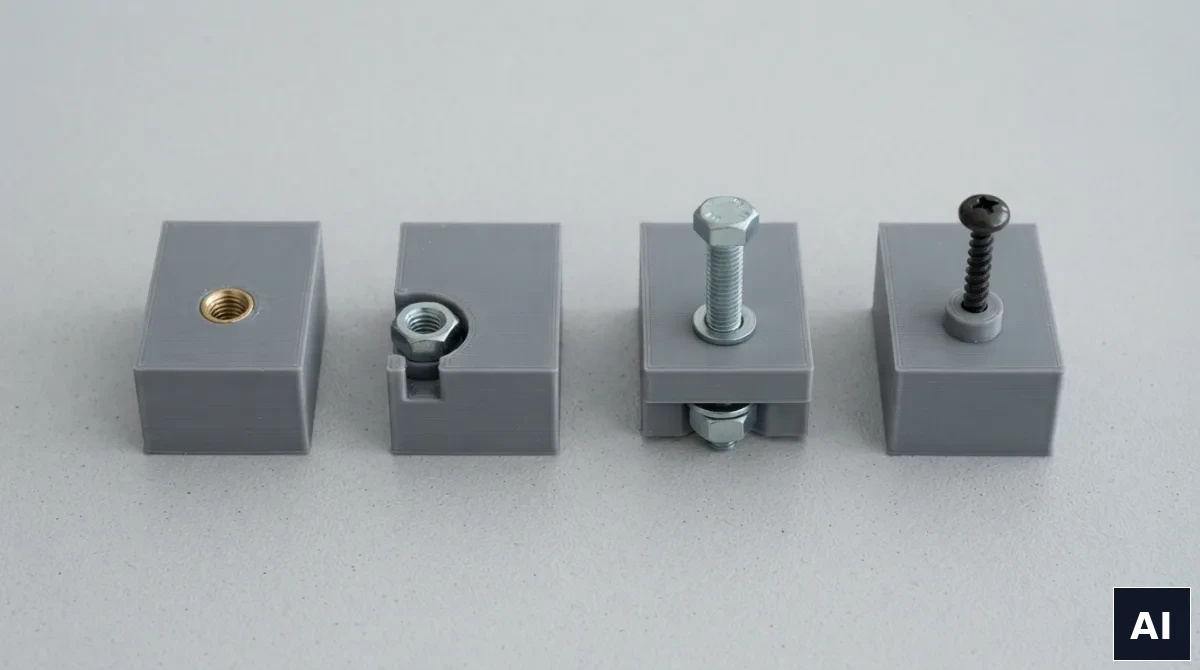
Ten tekst jest o czterech sposobach osadzenia śruby w wydruku FDM, o tym, który z nich wybrać przy jakim obciążeniu, i o kilku wymiarach, które trzeba znać, żeby nie projektować na oko.
Dlaczego gwint drukowany zawodzi najczęściej
Gwint da się wydrukować bezpośrednio w części. Drukarka położy zarys gwintu warstwami i po wyjęciu ze stołu będzie nawet wyglądał poprawnie. Problem ujawnia się przy obciążeniu i wynika z dwóch rzeczy.
Po pierwsze, zarys gwintu jest odwzorowany schodkowo. Każda warstwa to płaski przekrój, więc gwint drukowany ma powierzchnię nośną mniejszą niż nacięty i styka się ze śrubą punktowo, a nie na całej linii zwoju. Po drugie, siła w połączeniu śrubowym rozkłada się prostopadle do osi zwoju, czyli często dokładnie w kierunku najsłabszym w wydruku – między warstwami. Efekt jest przewidywalny: przy pierwszym mocnym dokręceniu zwoje się ścinają, a śruba zaczyna się kręcić w kółko.
Praktyczna granica wygląda mniej więcej tak: gwinty grube, od M8-M10 w górę, drukowane w sztywnym tworzywie i pracujące przy niewielkim momencie, zwykle spełniają swoją rolę – typowo pokrywki, korki, nakrętki motylkowe, elementy skręcane ręcznie. Wszystko poniżej M6 i wszystko, co ma być dokręcane kluczem albo wielokrotnie rozkręcane, warto rozwiązać inaczej.
Cztery sposoby i kiedy który
1. Wkładka gwintowana wtapiana – domyślne rozwiązanie
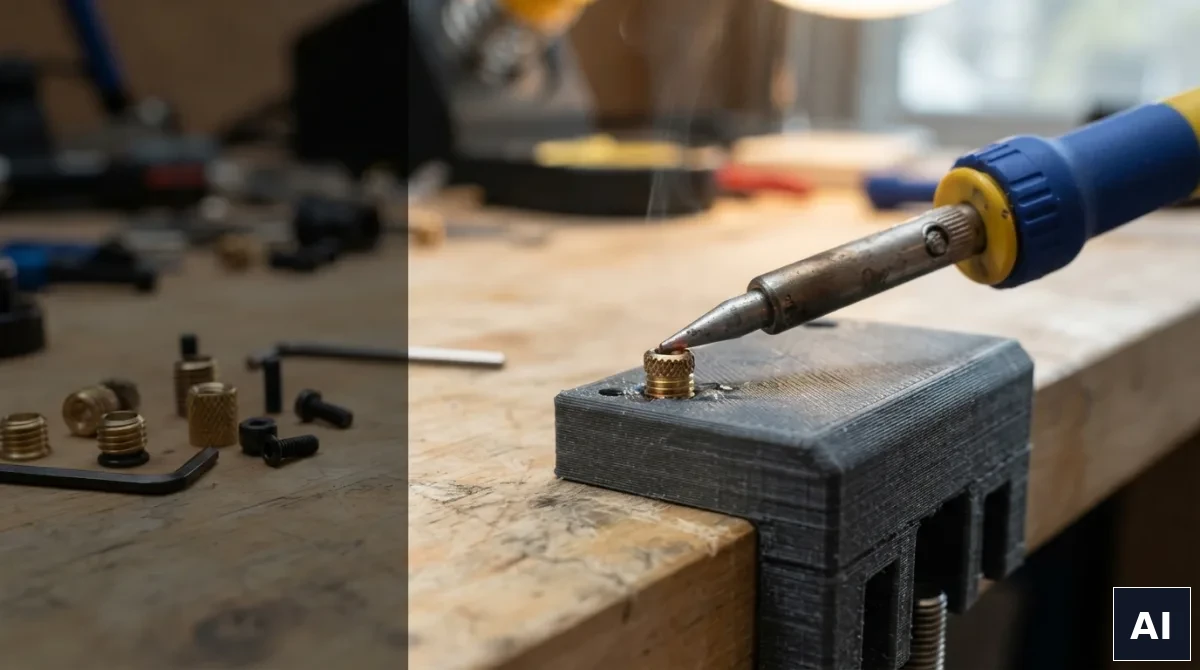
Mosiężna wkładka z radełkowaniem wtapiana w tworzywo lutownicą to najlepszy kompromis między wytrzymałością, ceną i szybkością montażu. Wkładka nagrzewa się, topi lokalnie materiał, a ten po zastygnięciu obejmuje radełkowanie i zamki na obwodzie. Powstaje metalowy gwint w plastikowej części – można w nim kręcić śrubą dziesiątki razy bez degradacji.
Trzy rzeczy decydują o tym, czy wyjdzie:
- Średnica otworu. Otwór musi być mniejszy niż zewnętrzna średnica wkładki, ale nie za mały – typowo dla wkładki M3 jest to okolica 4,0-4,2 mm, dla M4 około 5,4-5,6 mm, dla M5 około 6,4-6,6 mm. Zawsze jednak sprawdzaj kartę konkretnej wkładki, bo warianty krótkie i długie różnią się wymiarami.
- Grubość ścianki wokół. Wokół wkładki musi zostać materiał – przyjmij co najmniej 1,5-2 mm pełnego tworzywa na obwodzie. Wkładka wtopiona w cienką ściankę rozerwie ją przy dokręcaniu.
- Materiał. Wtapianie działa w PETG, ABS, ASA i nylonie bardzo dobrze. W PLA też, ale PLA mięknie już około 60 °C, więc połączenie pod stałym naciągiem potrafi z czasem popuścić.
2. Nakrętka uwięziona w kieszeni
Zwykła nakrętka sześciokątna wsuwana w wyprofilowaną kieszeń w części, od boku albo od spodu. Rozwiązanie tanie, nie wymaga żadnego dodatkowego narzędzia, a nośność ma wysoką, bo całą siłę przenosi stal.
Warto zostawić około 0,2 mm luzu na wymiar pod klucz, żeby nakrętka weszła bez wbijania, i tak zaprojektować kieszeń, żeby po złożeniu nakrętka nie mogła wypaść. Klasyczny wariant to kieszeń zamykana przez sąsiedni element konstrukcji. Wadę ma jedną, za to istotną: przy montażu trzeba trzymać nakrętkę na miejscu, więc w serwisie w niewygodnej pozycji bywa to uciążliwe.
3. Śruba przelotowa z nakrętką po drugiej stronie
Najprostsze i zarazem najmocniejsze połączenie. Tworzywo pracuje wyłącznie na ściskanie między łbem a nakrętką, czyli w kierunku, w którym wydruk jest mocny, a gwintu w plastiku nie ma w ogóle.
Stosuj wszędzie tam, gdzie masz dostęp z obu stron. Koniecznie dołóż podkładki – szeroka podkładka rozkłada nacisk łba na większą powierzchnię i eliminuje najczęstszą przyczynę uszkodzenia, czyli wgniatanie się łba w materiał. Przy tworzywach podatnych na pełzanie warto użyć podkładki sprężystej albo nakrętki samohamownej, bo naciąg z czasem spada.
4. Wkręt bezpośrednio w tworzywo
Wkręt samogwintujący do plastiku wkręcany w lity boss z otworem prowadzącym. Działa i jest najtańsze, ale nadaje się wyłącznie do połączeń montowanych raz albo dwa razy. Każde wykręcenie i wkręcenie zbiera materiał ze zwojów; po trzecim, czwartym razie otwór jest wyrobiony.
Jeśli to wybierasz, użyj wkrętów przeznaczonych do tworzyw – mają grubszy, rzadszy zwój niż wkręty do metalu – i zaprojektuj boss z otworem prowadzącym o średnicy około 80 procent średnicy zewnętrznej wkrętu, o ściance nie cieńszej niż 2 mm.
Materiał i moment dokręcania
Tworzywa pełzają. Pod stałym naciskiem odkształcają się powoli, a naciąg w połączeniu spada – to zjawisko nazywa się relaksacją naprężeń i dotyczy każdego polimeru, choć w różnym stopniu. Dlatego połączenie śrubowe w wydruku dokręca się wyraźnie delikatniej niż w metalu: do oporu i ćwierć obrotu, nie „na czucie z klucza”.
Pod tym względem materiały porządkują się dość przewidywalnie. PLA jest sztywne, ale pełza najmocniej i najwcześniej mięknie. PETG znosi połączenia śrubowe dobrze i wybacza więcej. ABS i ASA trzymają naciąg lepiej w podwyższonej temperaturze. Nylon i kompozyty z włóknem węglowym są tu najlepsze, choć nylon wymaga suchego filamentu, żeby w ogóle wyszedł mocny. Szerzej rozpisaliśmy to w tekście o tym, jaki materiał do druku 3D wybrać.
Łączenie kilku wydruków w jedną część
Gwint to jeden ze sposobów łączenia, ale nie zawsze najlepszy. Przy dzieleniu dużych modeli na fragmenty mieszczące się na stole – pisaliśmy o tym przy okazji maksymalnego rozmiaru wydruku – sprawdzają się też:
- Klejenie. Cyjanoakryl do szybkiego montażu małych powierzchni, epoksyd tam, gdzie potrzeba wypełnienia szczeliny i realnej wytrzymałości. ABS dodatkowo skleja się zgrzewem chemicznym na bazie acetonu, co daje spoinę zbliżoną właściwościami do materiału rodzimego.
- Kołki ustalające. Dwa kołki w odpowiadających sobie otworach ustawiają fragmenty względem siebie i przejmują ścinanie, którego klej nie lubi.
- Zamki typu jaskółczy ogon. Dobre przy podziale dużych brył, pod warunkiem zaprojektowania luzu – bez niego elementy po prostu nie wejdą w siebie.
Najczęstszy błąd przy klejeniu to zbyt gładkie, zbyt małe powierzchnie styku. Powierzchnię pod klej warto przeszlifować i powiększyć – o obróbce wydruków piszemy w osobnym tekście.
Pięć błędów, które widzimy najczęściej
- Boss na śrubę wystawiony jako cienki słupek bez żeberek. Ukręci się u podstawy przy pierwszym mocniejszym dokręceniu. Dołóż dwa-trzy żeberka albo wtop boss w ściankę.
- Otwór pod wkładkę zaprojektowany dokładnie na jej średnicę zewnętrzną. Wkładka wejdzie luźno i nie złapie. Musi być ciaśniej.
- Gwint M3 drukowany bezpośrednio w części, w miejscu, które ma być rozkręcane przy każdym serwisie.
- Brak podkładki pod łbem śruby na powierzchni z cienką warstwą górną – łeb po prostu wgniata się w materiał.
- Otwór na śrubę zaprojektowany „na styk”. W druku FDM otwory wychodzą mniejsze od nominału, o czym piszemy przy okazji tolerancji i pasowań – przy otworze przelotowym na M4 zaprojektuj 4,3-4,5 mm.
Te i inne potknięcia zebraliśmy też w szerszym zestawieniu najczęstszych błędów w projektowaniu pod druk 3D.
Co robimy po stronie zlecenia
Jeśli zlecasz nam część, która ma być skręcana, powiedz o tym w zapytaniu – to zmienia i projekt, i sposób druku. Standardowo dobieramy rodzaj połączenia do obciążenia, projektujemy otwory z właściwym naddatkiem, dokładamy żeberka pod bossami i orientujemy część na stole tak, żeby siła w połączeniu nie działała rozwarstwiająco. Wkładki gwintowane wtapiamy przed wysyłką, więc dostajesz element gotowy do montażu, a nie zestaw do samodzielnego dokończenia.
Przy częściach przenoszących realne obciążenia warto zejść o poziom niżej i pogadać o samym materiale – granice wytrzymałości rozpisaliśmy w tekście o tym, czy części z drukarki 3D są wystarczająco wytrzymałe do maszyn.
Masz model albo uszkodzoną część, która ma być przykręcana? Zamów wycenę i napisz, jaka śruba w to wchodzi i jak często będzie rozkręcana – dobierzemy rozwiązanie i wycenimy je razem z wkładkami. Jeżeli chodzi o element zamienny do maszyny, tutaj opisujemy cały proces dorabiania części, a technologię i materiały znajdziesz na stronie druku 3D FDM.