Wydruk FDM prosto ze stołu ma warstwy. Zawsze. Można je zmniejszyć, schodząc z wysokością warstwy do 0,1 mm, ale nie da się ich usunąć – to jest wpisane w sposób, w jaki powstaje część. Jeżeli element ma wyglądać jak gładki, lakierowany produkt, ktoś musi go wykończyć ręcznie.
Pytanie brzmi, czy to się opłaca i kiedy. Dla wspornika, który znika we wnętrzu maszyny – nie. Dla makiety pokazywanej inwestorowi, elementu kostiumu albo prototypu, który ma udawać wyrób końcowy – jak najbardziej. Poniżej pełna ścieżka i realny nakład pracy na każdym etapie.
Etap zero: podpory i krawędzie
Pierwsza rzecz po zdjęciu części ze stołu to usunięcie podpór i wyczyszczenie krawędzi. Podpory odchodzą szczypcami bocznymi, a nie palcami – wyrywane na siłę zabierają ze sobą kawałek powierzchni. Pozostałości zeskrobuje się nożykiem albo skrobakiem do gratu.
Dwa miejsca wymagają uwagi. Po pierwsze, ślad po podporach na powierzchniach dolnych jest zawsze bardziej szorstki niż reszta – jeśli akurat ta powierzchnia ma być ładna, warto było zaprojektować część inaczej albo ułożyć ją inaczej na stole. Po drugie, stopa słonia, czyli lekkie rozlanie pierwszej warstwy, zostawia przy podstawie wystający rant, który trzeba zeszlifować, zanim część gdziekolwiek wejdzie. Więcej o tym zjawisku i o jego wpływie na wymiary piszemy w tekście o tolerancjach i pasowaniach w druku 3D.
Szlifowanie: gdzie zaczyna się i kończy sens
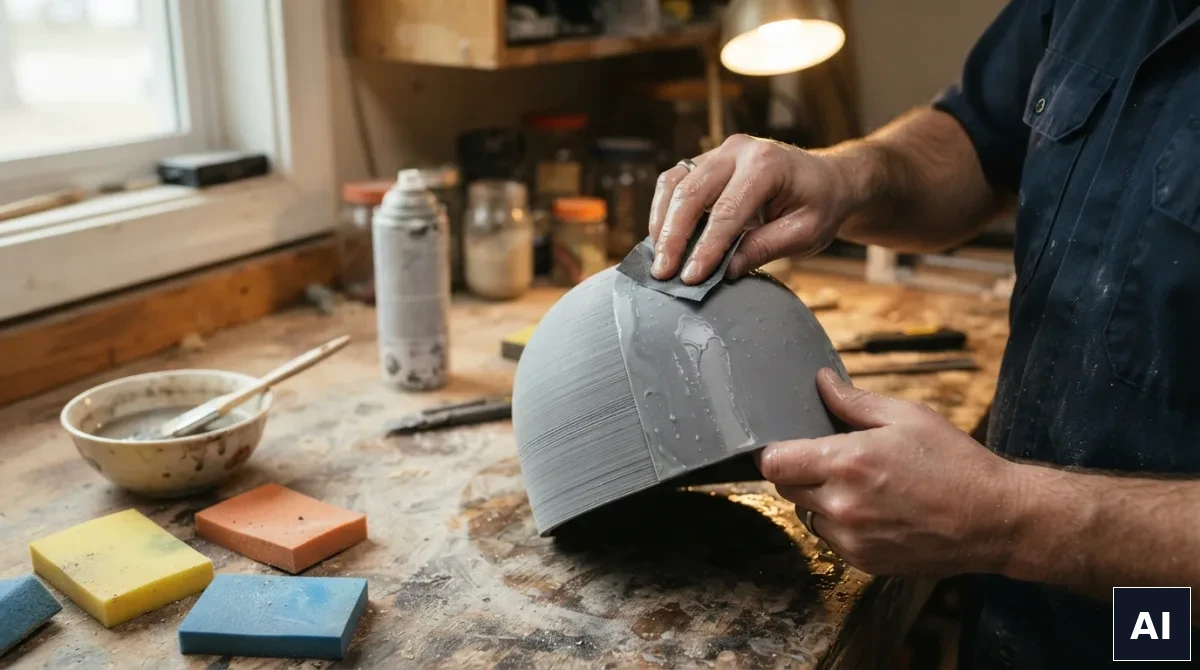
Szlifowanie to podstawowa i najbardziej pracochłonna operacja. Zasada jest prosta: idzie się w górę gradacją, nie przeskakując więcej niż o jeden stopień, i nie próbuje się zetrzeć warstw najdrobniejszym papierem.
Typowa sekwencja wygląda tak: 180 na zbicie warstw i śladów po podporach, 320 na wyrównanie, 600 na przygotowanie pod podkład, a dalej 800-1000 tylko wtedy, gdy powierzchnia ma być polerowana albo malowana na wysoki połysk. Od 320 w górę warto szlifować na mokro – papier się nie zapycha, a pył nie lata po warsztacie.
Dwie pułapki zależne od materiału. PLA jest twarde i szlifuje się dobrze, ale przy szlifierce mechanicznej łatwo je przegrzać i rozmazać zamiast zebrać. PETG jest ciągliwe i ma tendencję do zapychania papieru oraz meszenia się na krawędziach – tu tym bardziej warto na mokro i bez pośpiechu. ABS i ASA szlifują się najprzyjemniej z całej stawki.
Realny nakład czasu: doprowadzenie dłoniowej wielkości elementu do stanu „gładkie w dotyku, warstwy niewidoczne pod lakierem” to zwykle od jednej do trzech godzin pracy. Przy elementach z dużą liczbą detali – więcej. To jest główny powód, dla którego wykończona część kosztuje wielokrotnie więcej niż sam wydruk.
Podkład wypełniający – etap, który robi całą różnicę
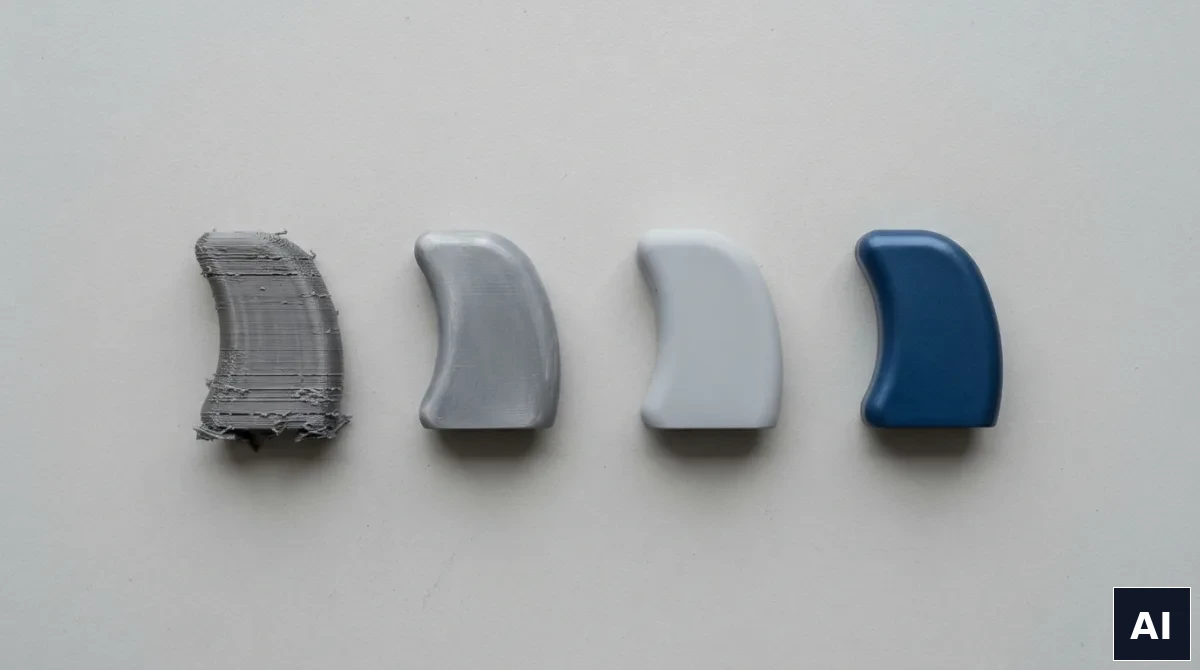
Samo szlifowanie rzadko wystarcza, bo papier ścierny ścina wierzchołki warstw, ale nie wypełnia dolin między nimi. Od tego jest podkład wypełniający w sprayu, nakładany cyklicznie: cienka warstwa podkładu, wyschnięcie, przeszlifowanie 400-600, ocena powierzchni pod ostrym światłem, i tak dwa do czterech razy.
Ten cykl jest nudny i jest jednocześnie tym, co odróżnia amatorskie wykończenie od porządnego. Po drugim albo trzecim przejściu warstwy przestają być widoczne nawet pod światłem padającym stycznie do powierzchni. Przed pierwszym podkładem powierzchnię trzeba odtłuścić izopropanolem – tłuszcz z palców jest najczęstszą przyczyną odpryskiwania lakieru.
Wygładzanie chemiczne – tylko dla ABS i ASA
ABS i ASA rozpuszczają się w acetonie, co pozwala wygładzić powierzchnię oparami rozpuszczalnika. Część umieszcza się w zamkniętym pojemniku z niewielką ilością acetonu na ściance, opary lekko nadtapiają wierzchnią warstwę, a napięcie powierzchniowe wyrównuje ją do połysku. Efekt bywa spektakularny i osiąga się go bez szlifowania.
Trzy zastrzeżenia, bez których nie warto tego robić. Aceton jest łatwopalny i szkodliwy przy wdychaniu – operacja wymaga wentylacji, z dala od źródeł zapłonu i otwartego ognia, w rękawicach. Proces zmienia wymiary: powierzchnia się nadtapia, drobne detale i ostre krawędzie tracą ostrość, a pasowania przestają pasować. I wreszcie – łatwo przesadzić. Kilka minut za długo i część robi się klejąca oraz obwisła, a tego nie da się cofnąć.
Co ważne, metoda nie działa na PLA, PETG, nylonie ani kompozytach. Krążące w sieci porady o wygładzaniu PLA acetonem nie mają pokrycia – PLA w acetonie co najwyżej zmatowieje. Dla tych materiałów zostaje droga mechaniczna: szlifowanie i podkład.
Malowanie
Po podkładzie malowanie wydruku niczym nie różni się od malowania każdego innego elementu z tworzywa. Farby akrylowe w sprayu dają najrówniejszą powłokę przy najmniejszym wysiłku; farby modelarskie nakładane aerografem pozwalają na cieniowanie i detale. Na koniec lakier bezbarwny – matowy, satynowy albo połysk – który zamyka powierzchnię i podnosi odporność na zarysowania.
Trzy rzeczy, które psują efekt najczęściej: malowanie zbyt grubą warstwą za jednym razem (zacieki), pomijanie odtłuszczenia i malowanie w zbyt niskiej temperaturze albo przy wysokiej wilgotności – lakier wtedy matowieje i robi się chropowaty.
Jeśli część ma stać na zewnątrz, sam lakier nie załatwia sprawy. Odporność na UV jest przede wszystkim kwestią materiału – ASA radzi sobie z nim znacznie lepiej niż PLA czy PETG – a powłoka lakiernicza może ją tylko uzupełnić. Dobór tworzywa opisujemy w tekście o tym, jaki materiał do druku 3D wybrać.
Klejenie i łączenie fragmentów
Duże modele drukuje się w częściach – także dlatego, że tak wychodzi taniej i szybciej, o czym pisaliśmy przy okazji maksymalnego rozmiaru wydruku. Sklejenie ich tak, żeby szwu nie było widać, to osobna umiejętność.
Cyjanoakryl sprawdza się na małych, dobrze dopasowanych powierzchniach i wiąże w kilkanaście sekund. Klej epoksydowy jest lepszy tam, gdzie połączenie ma przenosić obciążenie albo gdzie trzeba wypełnić szczelinę. Przy ABS-ie dobrze działa zgrzew chemiczny: rozpuszczalnik nadtapia oba brzegi i po odparowaniu spoina jest częścią materiału, a nie warstwą pośrednią.
Niezależnie od kleju, szew po złożeniu wypełnia się szpachlówką modelarską, szlifuje razem z resztą i dopiero wtedy podkładuje. Samo klejenie bez tego etapu zawsze zostawia widoczną linię. Kwestie wytrzymałościowe takich połączeń – kołki ustalające, zamki, powierzchnie styku – rozpisaliśmy w tekście o gwintach i łączeniu wydruków.
Kiedy nie warto
Wykańczanie kosztuje czas, a czas kosztuje pieniądze – często więcej niż sam wydruk. Nie ma sensu, gdy:
- część pracuje wewnątrz urządzenia i nikt jej nie zobaczy,
- element jest funkcjonalny, a szlifowanie naruszyłoby wymiary pasowań,
- prototyp służy do sprawdzenia geometrii, a nie do prezentacji – tu liczy się, żeby był jutro, a nie żeby był gładki,
- zamawiasz serię, w której ręczna obróbka każdej sztuki wywróciłaby rachunek.
W tych sytuacjach więcej daje dobranie wysokości warstwy i orientacji części niż jakakolwiek obróbka po druku.
Co możemy zrobić po naszej stronie
Standardowo wydruk wychodzi od nas oczyszczony z podpór i z usuniętym gratem – gotowy do montażu, w stanie surowym, z widoczną strukturą warstw. Jeśli część ma być prezentacyjna, wykończenie ustalamy indywidualnie przy wycenie: szlifowanie, podkład, malowanie na wskazany kolor, montaż elementów z kilku fragmentów. Wtedy podajemy osobno koszt wydruku i osobno koszt obróbki, żeby było jasne, za co się płaci.
Przykłady tego, jak wyglądają gotowe realizacje po wykończeniu, zebraliśmy w galerii realizacji. Najwięcej pracy wykończeniowej wymagają zwykle trzy grupy zleceń: makiety architektoniczne i deweloperskie, statuetki i upominki oraz elementy dla cosplayerów, gdzie powierzchnia jest właściwie całym produktem.
Chcesz część gotową do pokazania, a nie do dalszej obróbki? Zamów wycenę i napisz, jaki efekt końcowy ma być – matowy, lakierowany, w konkretnym kolorze. Wycenimy wydruk i wykończenie osobno, żebyś mógł zdecydować, gdzie przebiega granica opłacalności. Szczegóły technologii znajdziesz na stronie druku 3D FDM.