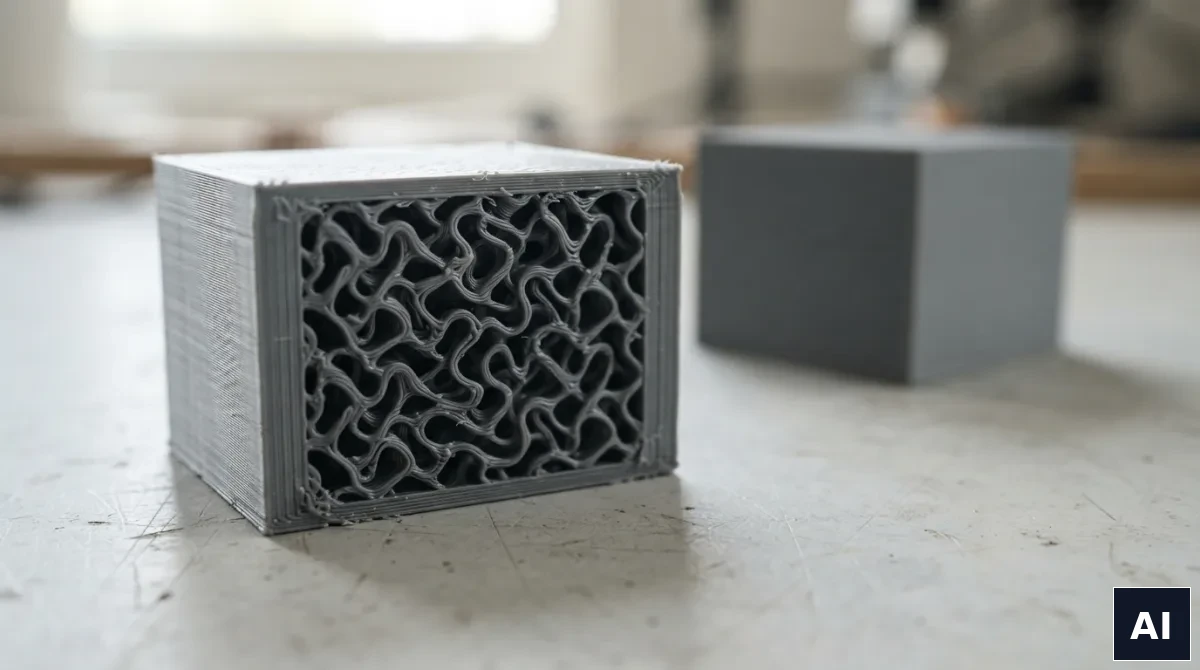
Przy zleceniach na części użytkowe niemal zawsze pada to samo zdanie: „niech będzie na sto procent wypełnienia, musi wytrzymać”. Intencja jest zrozumiała – więcej materiału brzmi jak więcej siły. W praktyce ta decyzja potrafi podwoić cenę i czas druku, a wytrzymałość podnieść o kilkanaście procent. Albo, przy pewnych obciążeniach, nie podnieść jej wcale.
O tym, czy wydrukowana część wytrzyma, decydują trzy rzeczy w dość jasnej kolejności: jak jest ułożona na stole, ile ma ścianek i dopiero potem ile ma wypełnienia. Warto znać tę hierarchię, bo pozwala dostać mocniejszą część taniej.
Kierunek druku – czynnik numer jeden
Wydruk FDM nie jest materiałem jednorodnym. Powstaje warstwa po warstwie, a sąsiednie warstwy łączą się przez zgrzanie świeżo nałożonego materiału z tym, który już zdążył przestygnąć. To połączenie jest dobre, ale nigdy tak dobre jak ciągłość materiału w obrębie jednej warstwy.
Skutek jest taki, że wydruk ma wyraźnie inną wytrzymałość w zależności od kierunku obciążenia. Wzdłuż warstw, czyli w płaszczyźnie stołu, tworzywo pracuje blisko swoich katalogowych właściwości. W poprzek warstw, czyli przy rozciąganiu w osi pionowej, wytrzymałość spada zwykle do rzędu połowy – dwóch trzecich tej wartości, zależnie od materiału i parametrów. Zjawisko nazywa się anizotropią i jest wpisane w technologię, a nie jest wadą konkretnej drukarki.
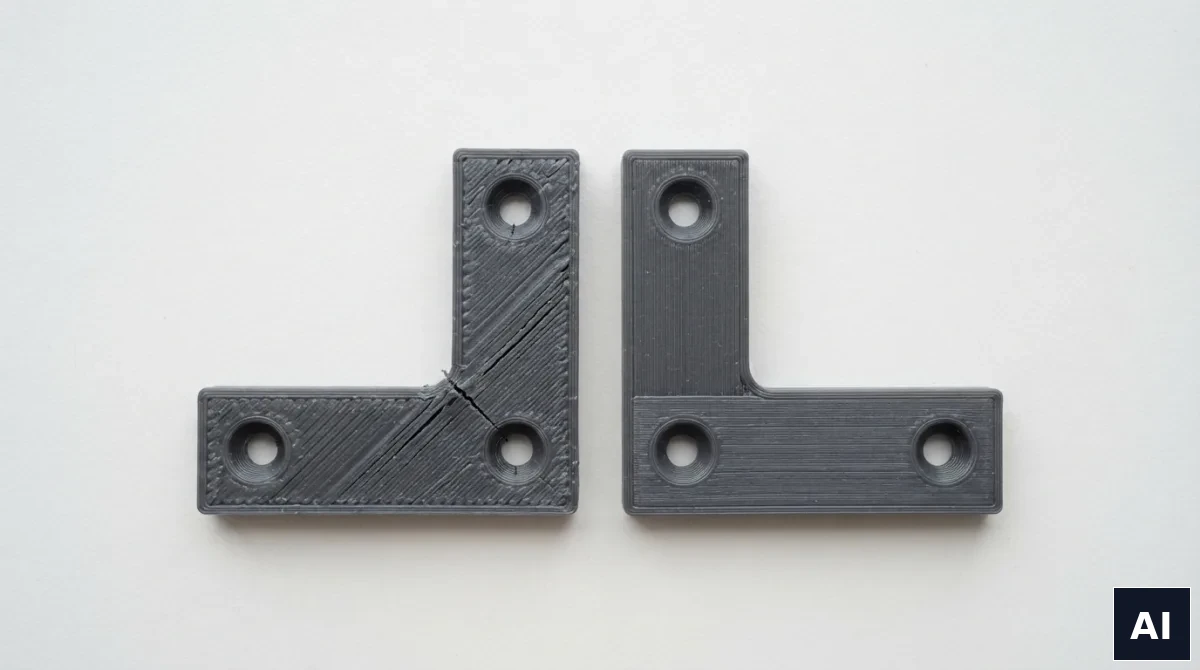
W praktyce oznacza to jedną zasadę: część należy ułożyć tak, żeby główna siła nie próbowała rozdzielić warstw od siebie. Klasyczny przykład to hak albo wspornik w kształcie litery L. Wydrukowany „stojąco”, z ramionami w pionie, złamie się dokładnie w narożniku, na granicy warstw, przy zaskakująco niewielkim obciążeniu. Ten sam element położony płasko na stole, tak że obie półki leżą w płaszczyźnie warstw, wytrzyma wielokrotnie więcej – bez zmiany materiału, wypełnienia i ceny.
Ten sam mechanizm dotyczy zębów kół zębatych, uchwytów, zaczepów i wszystkiego, co wystaje z korpusu. Jeśli zlecasz część użytkową, informacja „siła działa w tym kierunku” jest dla nas cenniejsza niż deklaracja procentu wypełnienia.
Ścianki – czynnik numer dwa i najbardziej niedoceniany
Ścianki, czyli obrysy zewnętrzne każdej warstwy, tworzą po złożeniu litą skorupę części. To ona przenosi większość obciążenia przy zginaniu i skręcaniu, bo materiał oddalony od osi obojętnej pracuje najefektywniej – dokładnie ta sama zasada, dla której rura jest sztywniejsza od pręta o tej samej masie, a dwuteownik ma taki, a nie inny przekrój.
Przejście z domyślnych dwóch obrysów na cztery zmienia wytrzymałość części na zginanie znacznie mocniej niż podniesienie wypełnienia z 20 na 60 procent – i kosztuje dużo mniej czasu druku. Dla elementów użytkowych rozsądnym standardem są trzy do pięciu ścianek, przy grubszych i mocno obciążonych nawet sześć. Analogicznie warstwy górne i dolne: cztery do pięciu zamiast domyślnych trzech, jeśli po powierzchni coś się przesuwa albo coś ją naciska.
Jest jednak warunek, o którym łatwo zapomnieć przy projektowaniu: ścianka w modelu musi być wielokrotnością szerokości ekstruzji. Przy standardowej dyszy 0,4 mm żebro o grubości 1,0 mm zostanie zrealizowane jako dwie ścianki z niewielkim ubytkiem w środku, a żebro 1,2 mm – jako trzy pełne przejścia. Różnica w wytrzymałości bywa większa, niż sugerowałaby różnica dwóch dziesiątych milimetra. Dlatego cienkich elementów nośnych nie projektuje się poniżej mniej więcej 1,2 mm.
Wypełnienie – czynnik numer trzy
Wypełnienie stabilizuje ścianki, żeby nie wyboczyły się do środka, i przenosi część obciążenia na ściskanie. Robi swoją robotę, ale jego wpływ na wytrzymałość rośnie nieliniowo i szybko się nasyca.
Praktyczne progi, którymi się posługujemy:
- 10-15% – elementy wizualne, makiety, obudowy nieobciążone, modele koncepcyjne.
- 20-30% – większość części użytkowych: wsporniki, osłony, uchwyty, oprzyrządowanie. To jest zakres, w którym pracuje zdecydowana większość zleceń.
- 40-60% – części mocno obciążone, przenoszące skupione siły, gniazda łożysk, elementy narażone na uderzenia.
- 100% – rzadko i świadomie: cienkie elementy, w których i tak nie ma miejsca na strukturę, części wymagające maksymalnej sztywności miejscowej albo takie, które będą obrabiane skrawaniem po druku.
Powyżej mniej więcej połowy przyrost wytrzymałości zaczyna być wyraźnie mniejszy niż przyrost czasu druku i zużycia materiału – a przy dużych, litych bryłach dochodzi problem naprężeń wewnętrznych i odkształcania się części przy stygnięciu. Zdarza się, że wydruk w 100 procentach jest słabszy od tego samego elementu w 40 procentach, bo się wypaczył albo odkleił od stołu.
Wzór wypełnienia ma mniejsze znaczenie niż procent, ale nie jest obojętny. Gyroid zachowuje się podobnie we wszystkich kierunkach i dobrze sprawdza się w częściach obciążanych z różnych stron. Struktury prostoliniowe, jak siatka czy kostka, są szybsze w druku i wystarczające tam, gdzie kierunek obciążenia jest znany.
Materiał: próg, powyżej którego parametry przestają wystarczać
Wszystkie powyższe zabiegi poruszają się w granicach możliwości danego tworzywa. Jeśli część pęka, bo materiał jest kruchy albo mięknie w temperaturze pracy, żadne wypełnienie tego nie naprawi.
Orientacyjnie: PLA jest sztywne i twarde, ale kruche i odpuszcza już około 60 °C. PETG jest mniej sztywne, za to znacznie bardziej odporne na uderzenia i na temperaturę. ABS i ASA znoszą wyższe temperatury, przy czym ASA dodatkowo dobrze radzi sobie z promieniowaniem UV. Nylon i kompozyty z włóknem węglowym to już inna liga wytrzymałościowa, także cenowo. Szczegóły doboru rozpisaliśmy w tekście o tym, jaki materiał do druku 3D wybrać, a granice zastosowań w maszynach – w materiale o tym, czy części z drukarki 3D są wystarczająco wytrzymałe do maszyn.
Osobno warto wspomnieć o miejscu, w którym najwięcej części pęka niezależnie od parametrów: przy śrubie. Boss bez żeberek albo gwint nacięty bezpośrednio w tworzywie potrafi zniweczyć całą pracę nad wytrzymałością reszty elementu – rozwiązania opisaliśmy w tekście o gwintach i wkładkach gwintowanych w wydrukach 3D.
Dlaczego to jest też rozmowa o cenie
Czas druku przekłada się na cenę niemal wprost, a wypełnienie jest jednym z jego głównych składników. Stąd bierze się praktyczny wniosek, który brzmi kontrintuicyjnie: część z czterema ściankami i wypełnieniem 25 procent jest zwykle i mocniejsza, i tańsza od tej samej części z dwiema ściankami i wypełnieniem 60 procent. Rozkład materiału ma większe znaczenie niż jego ilość.
Ten sam mechanizm działa w drugą stronę przy elementach, które wcale nie muszą być mocne – obniżenie wypełnienia w makiecie czy modelu prezentacyjnym to jeden z najprostszych sposobów na zejście z ceny. Zebraliśmy je w tekście o tym, jak obniżyć koszt druku 3D.
Co powiedzieć przy zamówieniu
Najlepsze zlecenie na część użytkową nie zawiera parametrów druku. Zawiera opis obciążenia:
- w którym miejscu i w którym kierunku działa siła,
- czy obciążenie jest stałe, zmienne, czy udarowe,
- czy część jest dokręcana i jak mocno,
- w jakiej temperaturze pracuje,
- jak długo ma wytrzymać – jeden sezon czy pięć lat.
Na tej podstawie dobieramy orientację na stole, liczbę ścianek, wypełnienie i materiał jako jeden spójny zestaw. To działa lepiej niż narzucony z góry procent, bo procent bez znajomości kierunku obciążenia jest liczbą, która niewiele mówi.
Potrzebujesz części, która ma realnie pracować, a nie leżeć na półce? Zamów wycenę i opisz, co ją spotka w użyciu. Odpowiadamy w ciągu 24 godzin, realizacja zajmuje 1-5 dni roboczych, drukujemy od jednej sztuki. Jeśli chodzi o element zamienny do konkretnej maszyny, tutaj opisujemy, jak wygląda dorabianie części, a materiały i możliwości technologii znajdziesz na stronie druku 3D FDM.