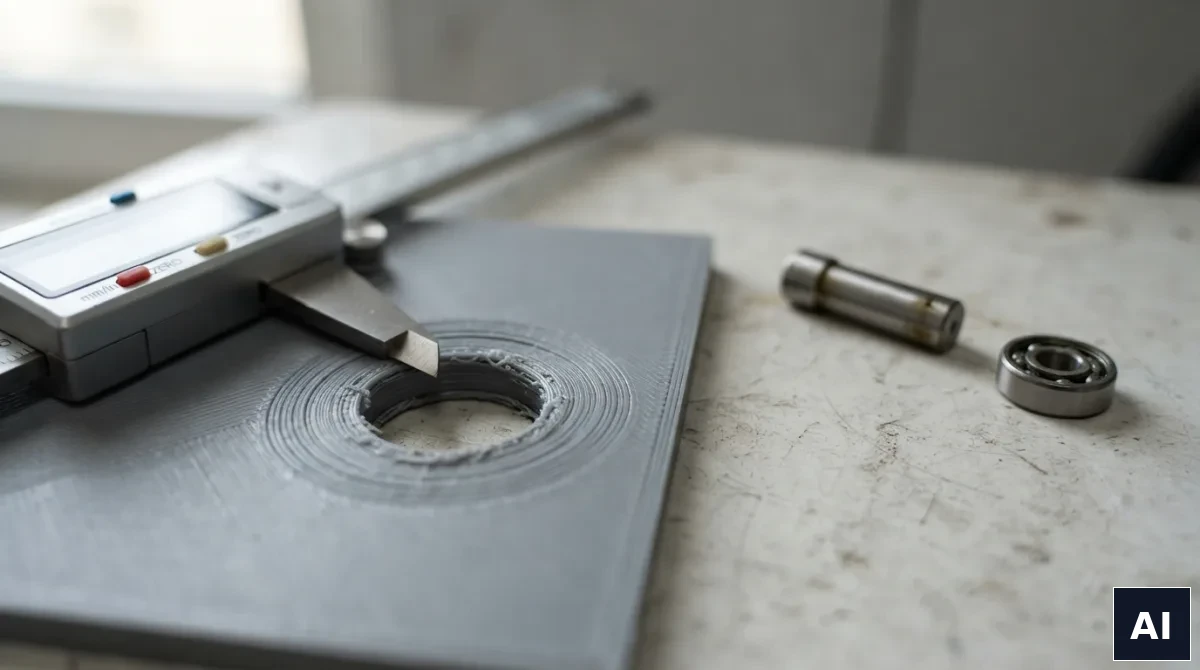
Scenariusz powtarza się przy niemal każdym pierwszym zleceniu od nowego konstruktora. Model jest poprawny, wydruk wygląda dobrze, a potem okazuje się, że łożysko nie wchodzi w gniazdo, pokrywa nie siada na obudowie, a wałek 8 mm nie przechodzi przez otwór, który w CAD-zie też ma 8 mm.
Nikt tu nic nie zepsuł. Druk FDM ma swoją charakterystykę wymiarową, tak samo jak wtrysk ma skurcz, a odlew naddatek na obróbkę. Różnica polega na tym, że o skurczu we wtrysku każdy konstruktor wie od studiów, a o zachowaniu otworów w FDM dowiaduje się przy trzeciej nieudanej części. Ten tekst ma ten etap skrócić.
Skąd bierze się zwężenie otworu
Na końcową średnicę otworu składają się cztery niezależne zjawiska. Warto je rozróżniać, bo każde koryguje się inaczej.
Aproksymacja wielokątem. Drukarka nie rysuje okręgu – rysuje wielobok wpisany w okrąg, złożony z odcinków. Wpisany, czyli leżący wewnątrz zadanego kształtu. Już sam ten mechanizm sprawia, że otwór ma efektywnie mniejszą średnicę niż nominalna, a im mniejszy otwór, tym efekt względnie większy.
Zachowanie materiału na łuku wewnętrznym. Wytłaczany materiał ma szerokość i jest miękki w chwili nakładania. Na krzywiźnie wklęsłej ma tendencję do „wypychania się” do środka otworu. Na zewnętrznym obrysie działa to odwrotnie, dlatego czopy zwykle wychodzą nieco za grube – i to jest drugi powód, dla którego wałek nie wchodzi w otwór: oba elementy uciekają w przeciwnych kierunkach.
Skurcz materiału przy stygnięciu. Każde tworzywo kurczy się po zestaleniu, ale w bardzo różnym stopniu. PLA i PETG są pod tym względem spokojne – rząd kilku dziesiątych procenta. ABS i ASA kurczą się wyraźnie mocniej, nylon jeszcze mocniej. Przy części o wymiarze 200 mm z ABS-u różnica między nominałem a rzeczywistością potrafi sięgnąć kilkunastu dziesiątych milimetra, i to jest już wymiar, który widać gołym okiem.
Rozlanie pierwszej warstwy. Pierwsza warstwa jest dociskana do stołu, więc rozpływa się na boki. W dolnej części element jest przez to minimalnie szerszy, a otwór w tym rejonie węższy. Zjawisko nazywa się stopą słonia i eliminuje się je fazką około 0,5 mm przy podstawie.
Jakiej dokładności realnie się spodziewać
Dla typowej części z druku FDM sensowne założenie to odchyłka rzędu 0,1-0,3 mm na wymiarach zewnętrznych, przy czym na małych elementach mieścimy się bliżej dolnej granicy, a na dużych – zwłaszcza w tworzywach o wysokim skurczu – bliżej górnej. Otwory bez obróbki po druku wychodzą mniejsze typowo o 0,1-0,4 mm.
To dobra dokładność do obudów, wsporników, oprzyrządowania i większości części zamiennych. To za mało na pasowanie precyzyjne rodem z tokarki i warto to powiedzieć wprost, zamiast obiecywać setne części milimetra tam, gdzie technologia ich nie daje. Jeśli jeden konkretny wymiar musi być bardzo dokładny, rozwiązaniem nie jest walka z drukarką, tylko naddatek i obróbka tego jednego miejsca – o czym niżej.
Osobna sprawa to otwory wiercone w płaszczyźnie poziomej, czyli takie, których oś jest równoległa do stołu. Nie mają podparcia w górnej części łuku, więc materiał lekko opada i przekrój wychodzi nie kołowy, tylko zbliżony do kropli. Jeśli otwór jest ważny, lepiej ustawić część tak, żeby drukował się pionowo – albo zaprojektować go od razu jako otwór w kształcie kropli, który drukuje się bez podpór i wychodzi wymiarowo.
Luzy, od których warto zacząć
Poniższe wartości to punkt wyjścia dla części z PLA i PETG na typowej dyszy 0,4 mm. Dla ABS, ASA i nylonu zwiększ je o mniej więcej połowę. Wartości podane są jako całkowity luz na średnicy, czyli różnica między wymiarem otworu a wymiarem wchodzącego weń elementu.
- Pasowanie luźne, elementy mają się swobodnie przesuwać (prowadnice, sworznie obrotowe, pokrywy zdejmowane ręką): 0,4-0,6 mm.
- Pasowanie suwliwe, element wchodzi z wyczuwalnym oporem, ale bez narzędzia (kołki ustalające, łączenie fragmentów modelu): 0,2-0,3 mm.
- Pasowanie ciasne, wciskane młotkiem gumowym albo w imadle (gniazda łożysk, tulejki): 0,0-0,1 mm, a często najlepszym wyborem jest nominał jeden do jednego, bo naturalne zwężenie otworu samo daje wcisk.
- Otwór przelotowy pod śrubę: średnica śruby plus 0,3-0,5 mm. Pod M4 zaprojektuj 4,3-4,5 mm, a nie 4,0 mm.
- Szczelina między pokrywą a obudową na całym obwodzie: 0,2-0,3 mm na stronę.
Przy pasowaniach wciskowych pamiętaj o pełzaniu tworzywa. Wcisk, który dziś trzyma mocno, po kilku tygodniach pod stałym naciskiem trochę popuści – przy odpowiedzialnych połączeniach lepiej dołożyć zabezpieczenie mechaniczne albo klej, niż liczyć wyłącznie na tarcie.
Sposób, który oszczędza najwięcej czasu: próbka pasowania
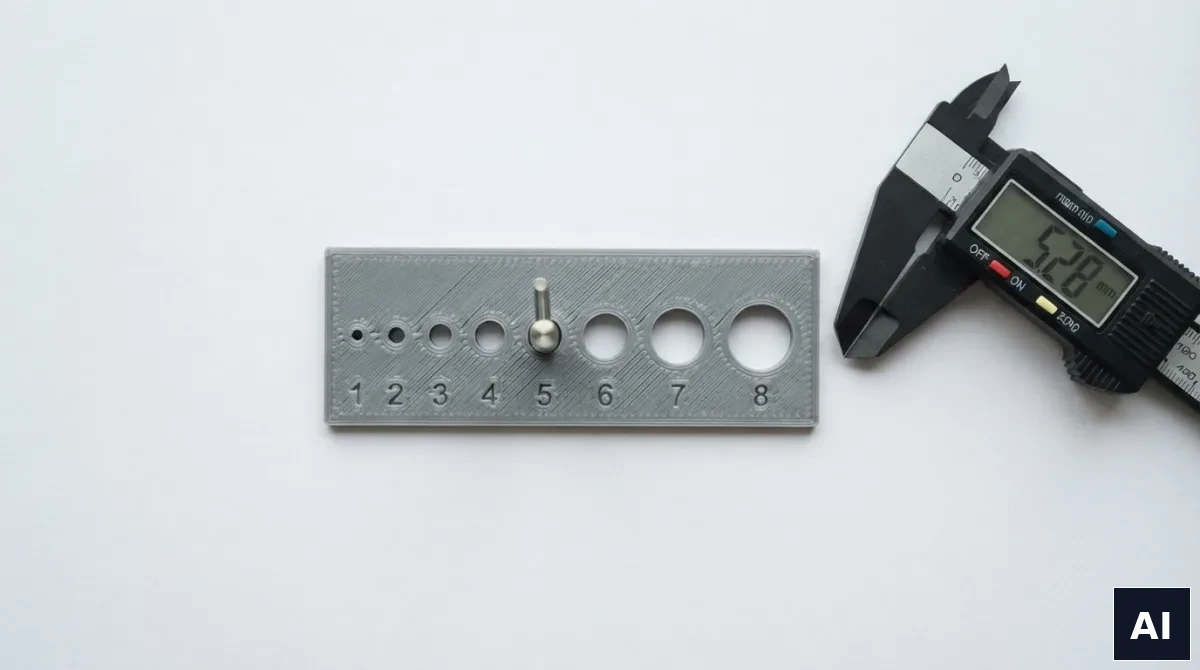
Przy pierwszej części z nowej rodziny warto wydrukować mały element testowy: płytkę z serią otworów różniących się co 0,1 mm wokół interesującego Cię wymiaru albo dwa fragmenty, które mają w siebie wchodzić. Kosztuje kilkanaście złotych i kwadrans druku, a rozstrzyga sprawę raz na zawsze dla danego materiału i danej geometrii.
To jest zresztą naturalna część pracy przy prototypowaniu: pierwsza iteracja sprawdza założenia wymiarowe, druga jest już właściwa. Przy krótkim cyklu – wycena w 24 godziny, druk w 1-5 dni roboczych – taka pętla nie kosztuje tygodni, tylko dni. Szerzej pisaliśmy o tym w tekście o skracaniu czasu testów produktu.
Kiedy jeden wymiar musi być dokładny
Zdarza się, że cała część może mieć luźną tolerancję, ale jedno gniazdo musi być na wymiar – bo wchodzi w nie łożysko albo wałek z istniejącej maszyny. Są wtedy trzy drogi.
Kompensacja w modelu. Znając materiał i geometrię, powiększamy otwór w pliku o zmierzone odchylenie. Sprawdza się przy powtarzalnych seriach tej samej części – po pierwszej sztuce wiadomo dokładnie, ile dodać.
Naddatek i obróbka po druku. Otwór drukowany jest mniejszy, a po wydruku rozwiercany rozwiertakiem albo przelatywany wiertłem na wymiar. Daje dokładność i okrągłość nieosiągalną bezpośrednio z drukarki. Powierzchnie płaskie można podobnie przeszlifować na naddatek.
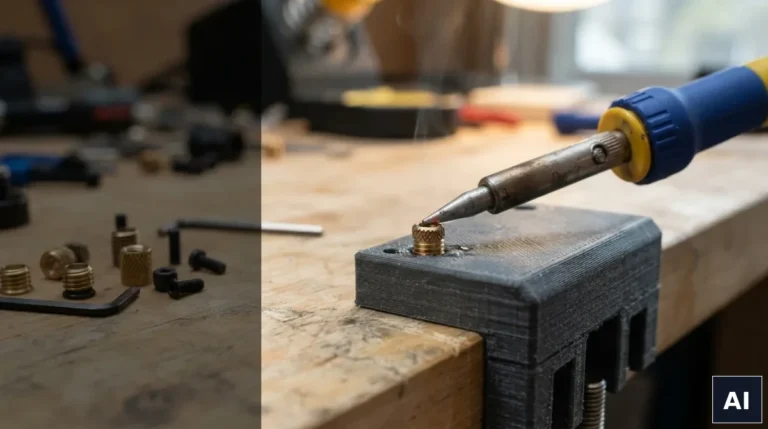
Element kupny zamiast drukowanego. Jeśli w grę wchodzi gniazdo łożyska albo powierzchnia ślizgowa pracująca z dużą prędkością, najrozsądniej jest wtopić lub wkleić w wydruk tulejkę metalową. Tworzywo pełni wtedy funkcję korpusu, a dokładność i odporność na zużycie zapewnia metal.
Co napisać w zapytaniu, żeby to wyszło za pierwszym razem
Najważniejsza informacja, jakiej potrzebujemy przy części z pasowaniami, to nie wymiar, tylko funkcja wymiaru. „Otwór 8 mm” i „otwór 8 mm, wchodzi w niego wałek 8h7, ma się swobodnie obracać” to dwa różne zlecenia, choć w modelu wyglądają identycznie.
Podaj więc przy krytycznych miejscach: co w to wchodzi, jaki ma być charakter pasowania (ruchowe, spoczynkowe, wciskowe) i które wymiary możemy potraktować luźno. Reszta – orientacja na stole, kompensacja, ewentualny naddatek – jest po naszej stronie. Jeśli wysyłasz plik, najlepiej w STEP, bo w nim da się nanieść korektę bez rekonstruowania modelu; różnice między formatami opisaliśmy we wpisie o formatach plików do druku 3D.
Warto też przy okazji przejrzeć zestawienie najczęstszych błędów w projektowaniu pod druk 3D – tolerancje są jednym z kilku miejsc, w których model poprawny geometrycznie bywa niewykonalny technologicznie.
Krótko na koniec
Otwór wychodzi mniejszy, czop wychodzi grubszy, a wielkość różnicy zależy przede wszystkim od materiału. Zakładaj 0,2-0,3 mm luzu tam, gdzie elementy mają się składać, i nominał tam, gdzie ma być ciasno. Przy pierwszej sztuce z nowego materiału zrób próbkę. A jeśli jeden wymiar jest krytyczny – zamiast szukać idealnej kompensacji, zaplanuj naddatek i obróbkę.
Masz model z pasowaniami i chcesz wiedzieć, czy wyjdzie? Prześlij plik do wyceny z zaznaczeniem, które wymiary są krytyczne – odpowiemy w ciągu doby, a przy wątpliwych miejscach powiemy wprost, czy potrzebna jest obróbka po druku. Szczegóły technologii i lista materiałów są na stronie druku 3D FDM.